

现场组装连接器在现场做头时,常被说成“不外乎剥、切、插、拧”。真正决定这批成端能不能一次验收的,是两件事:同一批料里有没有混着两种性能类型,以及做头之后有没有当场复测并留痕。前者决定验收表怎么写,后者决定偏高读数该怎么处理。
选型的部分可先看 光纤连接器分类有哪些,本文接着讲已经确定采用现场组装之后,“怎么做、怎么量”。
一、先把两个分类轴分开:形式是一回事,性能类型是另一回事
按我们产品页的定义,现场组装活动连接器是一种不带光纤的光纤连接器,施工时在皮线光缆上现场组装。页面上另有一条形式划分:一般分为直通式和预埋式,目前市场上通用的为预埋式。这两条信息描述的是“成端方式”,不是“性能档位”。
性能类型来自同一页的参数表,表头只有机械型和热熔接型两列。参数表里没有任何一行按直通式、预埋式分别给值,所以不能把“预埋式”默认成低损耗、把“直通式”默认成另一档。采购时看到“预埋型”三个字,需要再问一句:这一批是机械型还是热熔接型。
结构材料在页面“产品特性”里写的是:SC 外壳塑料材料为 PET,光纤折射材料为匹配膏,并采用高防热缩的 V 槽材料。这些属于定性描述,可以帮你确认拿到的是哪一类结构,但不能据此推算某一颗连接器实际能达到多少插损。
二、两套损耗口径要分开写:机械型与热熔接型不能混用
混用通常发生在两个环节:同一批到货里两种性能类型都有,验收表却只写一行“插损按 ≤0.2 dB 收”;或者复测时把机械型的实测值拿去对照热熔接型的均值,结果整批被判不合格或整批被放过。两种错法都会让好料被退,也让偏高的料混进链路。
下表按对应型号的页面标准值整理,单位均为 dB:
| 检测项 | 机械型 | 热熔接型 | 两者的差别 |
|---|---|---|---|
| 插入损耗(平均值) | ≤0.25 | ≤0.2 | 不同,必须分行 |
| 插入损耗(最大值,与标准插头和适配器测试) | ≤0.5 | ≤0.4 | 不同,必须分行 |
| 插入损耗(最大值,与任意插头及适配器测试) | ≤0.7 | ≤0.7 | 相同,可共用一行 |
| 回波损耗 | UPC ≥50;APC ≥55 | UPC ≥50;APC ≥60 | UPC 相同,APC 不同 |
同一组数字也可以按下图核对:左列是成型方式,右侧两列才是分别给值的性能类型。
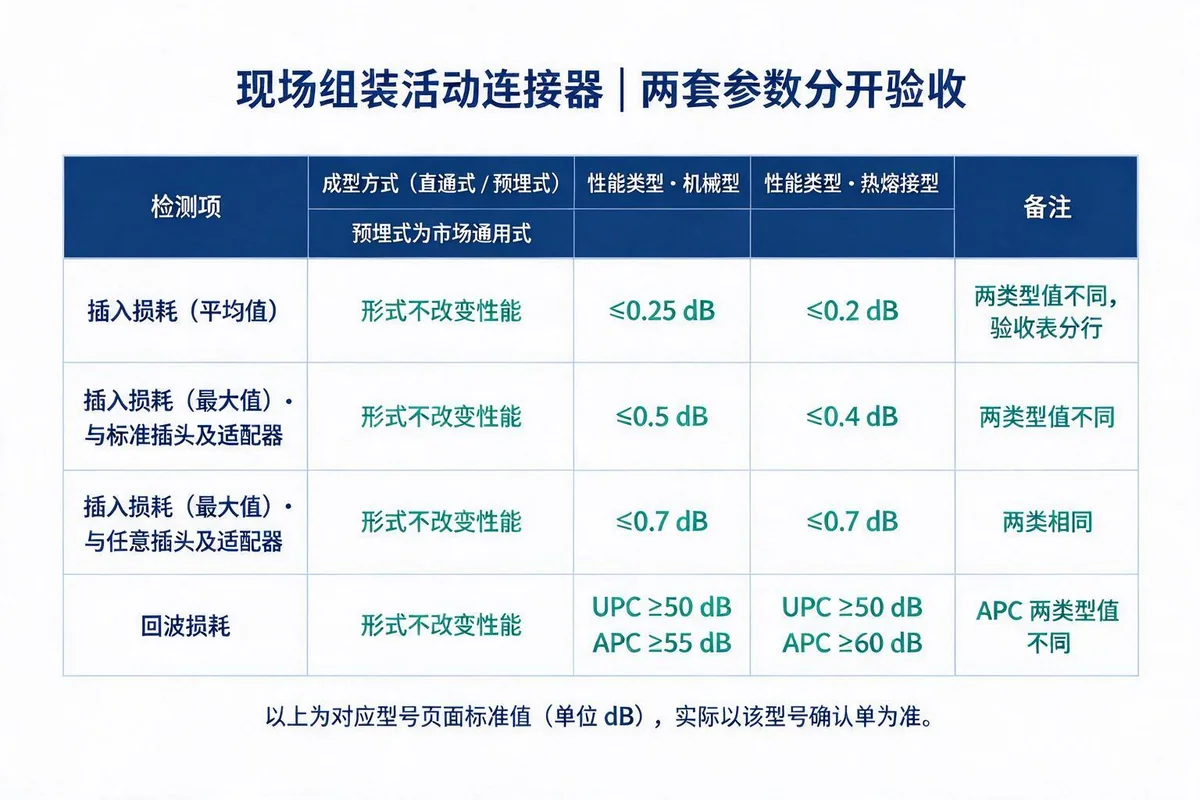
同一批次两种类型都到货时,验收表最省事的写法是四行加两列:“检测项”一行写清是平均值还是最大值、测试对象是标准插头还是任意插头;“机械型”与“热熔接型”各占一列;“两者的差别”只在最后做核对用。可以共用的只保留一行,例如与任意插头及适配器测试的 0.7 dB、UPC 的回波损耗 50 dB;APC 的回波损耗要拆成两行,因为热熔接型给到 60 dB,机械型是 55 dB。
到货分组也要和一线的做法对上。分箱、贴标、按性能类型分开存放,施工队领料时不会把两类混在一个工具包里;同一箱内的标签写清类型与端面研磨方式(UPC 还是 APC),复测时才能把读数对到正确的限值上。
页面同时注明,以上各型号参数为标准值,实际性能可能因安装环境、组件匹配度等因素有所差异。所以表里的数字是验收时的对照基准,交底时要落到具体型号:《正式技术规格确认单》上的口径,优先于网页表格。
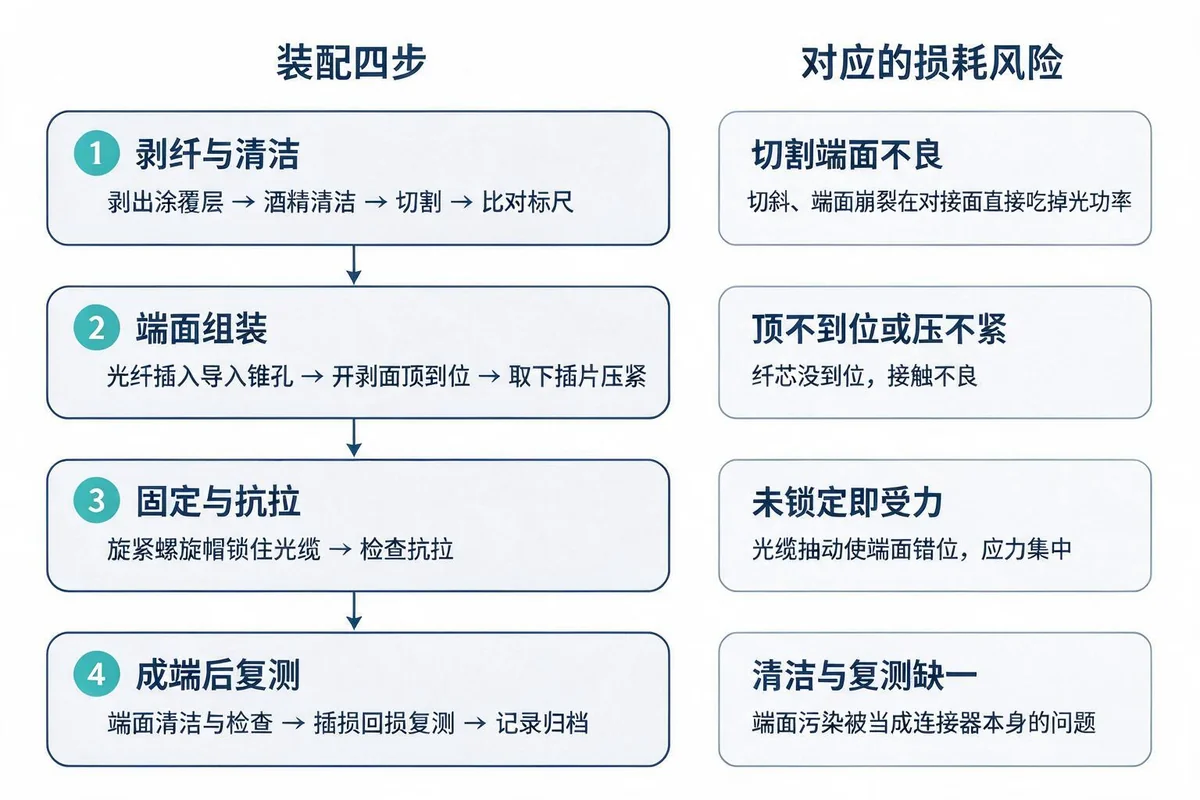
三、做头的四个控制点
为方便交底,可以对照某款 SC/UPC、SC/APC 现场组装式连接器说明书给出的示例流程。下面的毫米数只适用于该说明书对应的产品,只用来理解每一步在做什么,不能照搬到我们或其他型号:
- 蝶形光缆穿入尾壳。
- 用皮线开剥钳剥出 40~50 mm 涂覆层(示例尺寸)。
- 装入导轨条使蝶形光缆包层顶住卡位,按图示剥除 0.25 mm 涂覆层。
- 用酒精和纸巾清洁光纤,随后切割。
- 把切好的光纤与标尺比对:涂覆层 17 mm、裸光纤 12 mm、总长 29 mm(示例尺寸)。
- 把光纤插入导入锥孔,皮线开剥面顶到位。
- 旋紧螺旋帽锁定光缆,取下插片,光纤被压紧,连接完成。
这套动作在结构各异的连接器上并不逐条对应,例如直通式就没有预埋纤需要对齐。我们产品的切割长度与操作顺序,以随货标尺和说明书为准。下面四个控制点,是各类现场组装连接器都要守住的部分。
控制点一:剥纤长度与清洁
剥开涂覆层的长度按随货标尺或说明书来。剥得不够,涂覆层会伸进配合面;剥得过长,裸纤在狭小空间里更容易被顶弯。切割之后用酒精加无绒纸清洁,再检查端面。切斜、端面崩裂这一环的问题,会原样带到对接面上。
这一环最容易被赶工牺牲:切完不对标尺,靠目测插到“差不多”的位置。端面高度对不上,后面再怎么清洁、复测都找补不回来。
控制点二:端面组装
说明书里两处措辞值得抄进作业交底:一是“留意皮线开剥面要顶到位”,二是“取下插片,光纤被压紧完成连接”。前者针对的是纤芯没有送到对接位置,后者针对的是夹持没有真正压住光纤。两者都属于接触不良,表现是插损偏高、读数不稳定。
现场只要做到两点就能大幅减少这类问题:插入时用眼睛确认开剥面到达标记位置;插片取下后轻推确认光纤已被夹住,再加螺旋帽或锁紧结构。
控制点三:固定与抗拉保护
锁紧结构的任务是把光缆固定住。螺旋帽旋不到位,光缆受力时就会被抽动,纤芯在内部错位;压得过紧,皮线光缆的护套与加强件受压,应力也可能转移到纤芯上。成端后轻拉一下验证,要看的是光缆被锁住而不是被勒住,力度控制在能确认不滑脱即可,不必做成拉力试验。
控制点四:成端后清洁与复测
装好之后、插进适配器之前,要对端面再清洁、再检查一次。端面插进已有灰尘的适配器里,等于把前面的清洁作废。复测放在最后一步,而不是等到整栋楼装完再测,这样问题留在单颗连接器上,不必拖着整条链路一起排查。
四、复测:仪器组合、记录口径与异常处理
现场复测靠两套仪器就够用。要判定单颗连接器的插损、回损,用台式插回损仪,如 IR550:插损测试波长覆盖 850/1300/1310/1550 nm,回损测试波长 1310/1550 nm,插损测试精度 ≤±0.25 dB,回损 ≤±0.5 dB,接口含 FC/SC/ST。要顺着链路量到用户端,用 手持式光源 与 手持式光功率计(OLP-85) 成对测量。按型号页面参数,OLS-85 与 OLP-85 的端口形式均为 FC/PC,光源标准波长含 1310、1550 nm,OLP-85 的不确定度为 ±0.13 dB(±3%);同型号光源与功率计配合时还能自动识别波长。
台式插回损仪的用途是手动测量光纤链路的插入损耗与回波损耗,适合在台面上判一颗或一段短链路的插损、回损。光源加功率计适合从分纤箱一路量到用户端,两端需要有人配合或对讲。按要回答的问题选:判单颗连接器,用插回损仪;判整段入户链路,用光源加功率计。
读第一组数据之前,用仪器自身的精度做个对齐很有必要。IR550 的插损测试精度 ≤±0.25 dB,与机械型 ≤0.25 dB 的插入损耗平均值处在同一个量级;功率计 ±0.13 dB 的不确定度,也会让两次同类读数之间出现差异。拿一台器械本底贴着标准线去判一段线,得出的结论就不是这段线的。
测链路损耗时,先设参考(光源与功率计直通对零),再接入被测链路。跳过这一步,读出来的是绝对功率,不是链路损耗。
上面两款仪器的端口形式是 FC/PC。测量 APC 端面时,按仪器接口和被测端面准备对应的适配器与转接跳线,避免 APC 与 PC/UPC 端面直接对插;被测头与转接跳线的两端都要先清洁,否则测进去的是跳线的脏东西。
记录口径决定了这份表在争议时能不能用。以下是本机构建议的记录方式,可按项目招标文件或验收要求调整:
- 日期:写到年、月、日;批量成端时按段或按批注明。
- 位置:工程名称、楼栋或分段、箱体编号;入户段再写用户编号或本端、对端。
- 类型:连接器性能类型(机械型或热熔接型)、端面研磨方式(UPC 或 APC)、芯数与光缆型号。
- 读数:插损与回损各记实测值和判定对照值,两者都写,便于复核。
- 仪器:型号与编号、校准状态;同一条链路前后两次读数用同一台仪器才可比。
- 复测:第几次复测尽量记录;无法逐次记录时,至少写清是哪一端重测。
记录的目的是让“换了件也没变好”和“清洁后恢复正常”这两种情况在表上能区分开。工厂在出货前会做插回损测试与端面检测,那是针对单件产品的检验。现场装好之后又多了剥切、夹持、锁紧、插接环境这些变量,所以复测这一步得在现场做。
接入已有业务的链路或使用红光笔查通断时,注意眼睛不要正对端面出射光。
五、损耗高于预期:先清洁,再复测,最后才换件
行业常见的处理顺序是“检查—清洁—固定—测试”,并明确损耗偏高时先清洁再更换。这个顺序值得照搬,原因很实际:端面污染与夹持不紧这两类问题,清洁和重新固定就能解决;直接换件,往往换掉的是一颗本来没问题的连接器,问题还留在原有的适配器或操作手法上。
落到步骤上,可以是这样的顺序:
- 先用端面检查看端面上有没有颗粒或油污;有就清洁,没有就跳到下一步。
- 清洁后再插回、复测。若读数回到限值内,记录“清洁后合格”。
- 读数仍偏高,检查开剥面是否顶到位、锁紧结构是否压住光纤;重新组装后复测。
- 重做仍不达标,才考虑换件,并在记录里注明“已清洁、已重做”以及两次读数。
清洁材料要按接口类型配。我们的 光纤端面电动清洁笔 覆盖 2.5 mm 接口的 FC、SC、ST(UPC/APC),其清洁杆可更换,更换适配清洁杆后可清洁 1.25 mm 接口的 LC、MU。是否随货配哪一种清洁杆,按询价或确认单明确。清洁以后最好再用端面检测看一遍,确认没有残留条纹或颗粒再插上。
班组层面,还有两条能把“先清洁”变成习惯的做法:作业包里常备清洁件,并按材料说明及时更换清洁头,复用过度本身就是污染源;在记录表上把“清洁后复测”做成一个勾选项,写下来比口头强调更管用。
一提起损耗偏差,最容易走的两条弯路是读数一高就换件,以及把仪器误差当成产品误差。前者浪费物料,后者会把好料判成坏料。先清洁、再看工艺、最后换件,加上仪器本底的对齐,这两条弯路都能绕开。
六、边界:标准值是基准,确认单是依据
文中的插损与回损数值都是对应型号页面标准值,实际性能可能因安装环境、组件匹配度等因素有所差异。下单、交底与验收时,宜以对应型号的《正式技术规格确认单》为准,本文不涉及工期与价格。
需要和确认单一起定下来的,还有几项会直接影响现场口径的内容:
- 这批是直通式还是预埋式,是机械型还是热熔接型,数量与箱号如何对应。
- 端面是 UPC 还是 APC,进场的适配器与跳线端面是否一致。
- 配套的剥线、切割工具与标尺是否随货提供,标尺对应的切割长度是多少。
- 验收表用页面标准值还是项目合同值,由哪一方在交底会上确认。
- 记录表模板、复测人员与仪器编号归属。
把这几项在交底会上写定,做头的人与复测的人拿到的是同一份口径。现场损耗偏高的部分就能在当天解决,不会攒到验收那天才变成争议。
——END——
